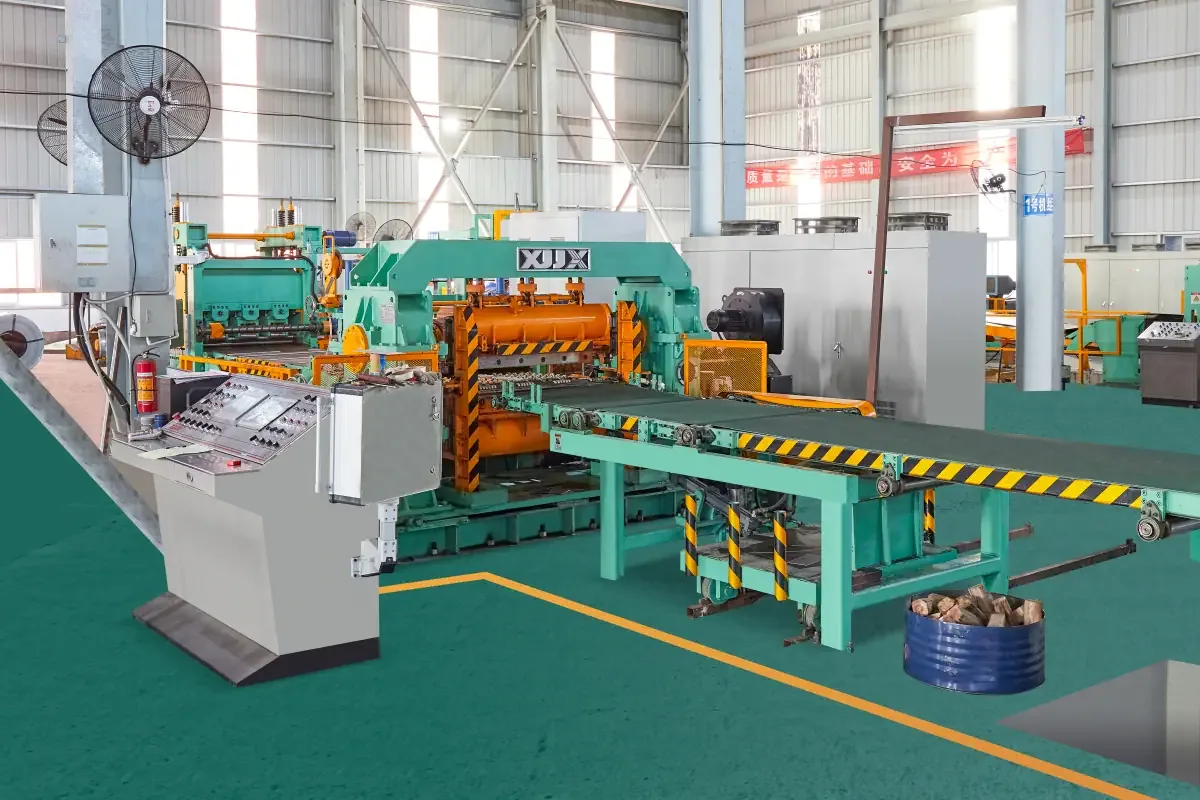
Với tấm nhôm yêu cầu cao về bề mặt, việc chọn máy cắt xả cuộn không chỉ dựa vào tốc độ cắt. Câu hỏi then chốt là liệu dải có thể tiếp tục di chuyển qua máy nắn phẳng trong khi từng tấm được cắt hay không. Đó là lý do nhiều dự án cắt xả cuộn nhôm ưu tiên cấu hình máy cắt bay hoặc máy cắt bay bám theo dải: máy cắt đồng bộ với dải đang chuyển động thay vì yêu cầu dải phải dừng lại cho mỗi nhát cắt thông thường.
Lý do rất thực tế. Khi một chu kỳ máy cắt dừng khiến dải giảm tốc hoặc dừng lại trong lúc đang ở bên trong một máy nắn phẳng đang chịu tải, nhôm có thể vẫn tiếp xúc tĩnh với các trục làm việc. Thời gian dừng dưới tiếp xúc trục, sự thay đổi lực căng dải, sự nhiễm bẩn trục, hoặc hiện tượng trượt thoáng qua khi khởi động lại đều có thể làm tăng nguy cơ xuất hiện vết hằn trục thấy rõ hoặc biến thiên độ phẳng cục bộ. Trên nhôm trần, nhôm sáng, nhôm phủ, nhôm chải xước hoặc nhôm có màng bảo vệ, một khuyết tật bề mặt có thể được chấp nhận trên vật liệu khác lại có thể trở thành vấn đề chất lượng trước mặt khách hàng.
Điều này không có nghĩa là mọi dây chuyền cắt xả cuộn nhôm đều phải dùng máy cắt bay hoặc máy cắt bay bám theo dải. Một dây chuyền máy cắt dừng được thiết kế tốt có thể phù hợp với công việc tốc độ chậm hơn, ít nhạy cảm về bề mặt. Nhưng khi bề mặt vật liệu và ngoại quan tấm thành phẩm là yếu tố then chốt, việc cho dải di chuyển liên tục qua cụm nắn phẳng thường là nguyên tắc công nghệ an toàn hơn.
Câu trả lời ngắn gọn: bảo vệ quá trình nắn phẳng liên tục
Một máy nắn phẳng chính xác loại bỏ độ cong cuộn và cải thiện độ phẳng tấm bằng cách đưa dải qua một dãy trục làm việc được điều khiển. Quá trình ổn định nhất khi chuyển động của dải, lực căng đầu vào, lực căng đầu ra và tiếp xúc trục được quản lý như một điều kiện liên tục thống nhất. Trong chu kỳ cắt khởi động-dừng thông thường, điều kiện đó thay đổi liên tục: tốc độ dải giảm, dải có thể dừng, rồi dây chuyền lại tăng tốc.
Với nhôm, mối lo không đơn giản là máy đã "dừng". Đó là sự kết hợp giữa độ nhạy bề mặt và điều kiện tiếp xúc khi dừng. Nếu dải vẫn bị giữ ép vào các trục đang chịu tải lâu hơn dự kiến, bất kỳ sự nhiễm bẩn nhẹ nào trên trục, biến thiên tình trạng trục, chênh lệch áp lực cục bộ hay mất cân bằng lực căng đều có thêm cơ hội để lại vết nhìn thấy được. Việc khởi động lại có thể gây thêm một nhiễu động nữa nếu dải không lấy lại ngay lực căng và độ bám đường ổn định.
Vì vậy, vết hằn trục là một rủi ro cần kiểm soát, chứ không phải hệ quả tất yếu của mỗi lần dừng. Rủi ro này trở nên quan trọng hơn khi sản phẩm có yêu cầu cao về hoàn thiện ngoại quan, bề mặt mỏng hoặc dễ bị trầy xước, cắt nhiều tấm ngắn, hoặc nhịp sản xuất tạo ra nhiều chu kỳ khởi động-dừng trên mỗi cuộn.
Máy cắt bay và máy cắt bay bám theo dải thay đổi quy trình như thế nào
Một máy cắt bay cắt trong khi dải đang chuyển động. Cơ cấu cắt tăng tốc và đồng bộ với tốc độ dây chuyền trong đoạn hành trình cắt, sau đó quay trở lại và chuẩn bị cho tấm tiếp theo. Máy cắt bay bám theo dải theo cùng một mục tiêu sản xuất: chuyển động cắt của nó được phối hợp với vật liệu đang di chuyển để dòng dải chính không bị gián đoạn bởi mỗi nhát cắt thông thường.
Thuật ngữ và cơ cấu có thể khác nhau giữa các nhà cung cấp. "Máy cắt bay", "máy cắt bay bám theo dải" và một số cấu hình máy cắt quay có thể mô tả các cơ cấu cắt khác nhau. Mục tiêu kỹ thuật chung quan trọng hơn cái tên: đo chính xác dải đang chuyển động, đồng bộ nhát cắt với hành trình của dải, và giữ cho quá trình nắn phẳng ở phía trước ổn định.
Khi dải được giữ chuyển động, máy nắn phẳng có thể vận hành mà không có kiểu dừng-chờ và khởi động lại lặp đi lặp lại của chu kỳ máy cắt dừng thông thường. Điều này hỗ trợ đường đi vật liệu mượt mà hơn qua cụm nắn phẳng, giảm số lần biến thiên gia tốc tác động lên dải, và giúp duy trì điều kiện xử lý bề mặt nhất quán. Nó cũng cải thiện tính liên tục sản xuất khi các tấm ngắn lẽ ra sẽ yêu cầu dừng máy thường xuyên.
Vì sao nhôm khiến lựa chọn này quan trọng hơn
Nhôm được dùng trong các sản phẩm mà ngoại quan có thể là một phần của đặc tính kỹ thuật: tấm vỏ thiết bị gia dụng, tấm kiến trúc, linh kiện giao thông, phôi bao bì, vật liệu phủ và nhiều chi tiết chế tạo. Mức độ nhạy cảm chính xác phụ thuộc vào hợp kim, temper, độ dày, bề mặt hoàn thiện, màng bảo vệ, quá trình tạo hình tiếp theo và tiêu chuẩn nghiệm thu của khách hàng. Những điều kiện này cần được xác nhận trước khi chọn dây chuyền.
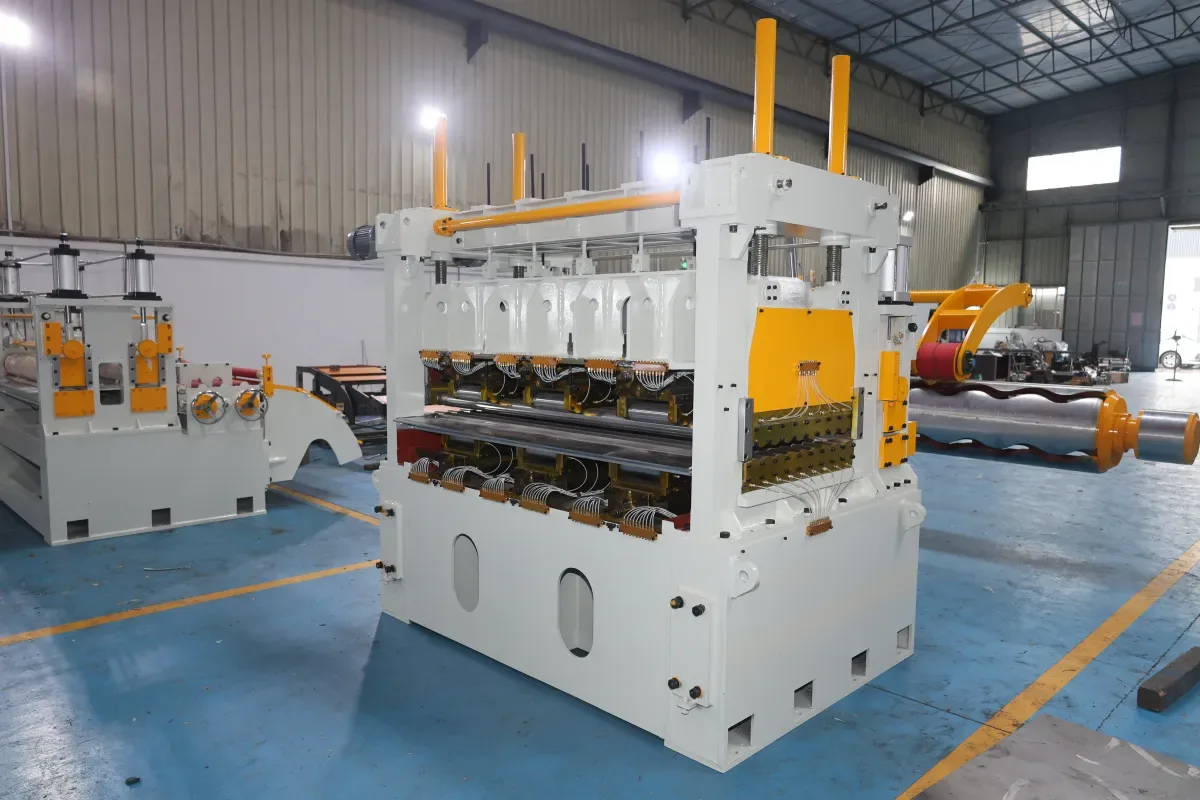
Trong ứng dụng đòi hỏi cao về bề mặt, khách hàng không chỉ mua một máy cắt. Họ mua sự ổn định của toàn bộ đường đi từ xả cuộn đến xếp chồng. Máy nắn phẳng, cụm trục kéo hoặc trục kẹp, điều khiển vòng đệm, đo chiều dài, đồng bộ dao cắt, băng tải và máy xếp chồng phải phối hợp với nhau mà không tạo ra điểm chịu áp cục bộ, trầy xước hay thay đổi lực căng đột ngột.
Một máy cắt bay hoặc máy cắt bay bám theo dải đặc biệt đáng cân nhắc khi dự án kết hợp một số điều kiện sau:
- Tấm nhôm trần, nhôm sáng, nhôm phủ, nhôm chải xước, nhôm cán màng hoặc các loại nhôm nhạy cảm về ngoại quan khác;
- Vật liệu mỏng hoặc tấm thành phẩm phải giữ phẳng và sạch về mặt thị giác;
- Các tấm ngắn tạo ra số lượng nhát cắt lớn trên mỗi cuộn;
- Sản lượng cao mà ở đó tăng tốc và giảm tốc lặp đi lặp lại chiếm phần lớn chu kỳ;
- Yêu cầu nghiêm ngặt ở công đoạn tiếp theo về dập, tạo hình, sơn hoặc tấm lộ bề mặt.
Bản thân các điều kiện này không chỉ định một loại máy cụ thể. Chúng xác định những câu hỏi mà đội dự án phải giải quyết. Cấu hình máy cắt phù hợp phải được đối chiếu với dữ liệu cuộn thực tế và tấm thành phẩm yêu cầu.
Máy cắt bay không thay thế được thực hành nắn phẳng tốt
Cắt liên tục làm giảm một nguồn rủi ro quan trọng, nhưng không thể bù đắp cho tình trạng trục kém hay thao tác xử lý kém. Kế hoạch bảo vệ bề mặt cho nhôm cũng cần rà soát độ sạch trục, độ nhẵn trục, độ đảo trục, áp lực nắn phẳng, lực căng dải, độ chính xác dẫn hướng và tình trạng mọi bề mặt tiếp xúc chạm vào dải.
Ví dụ, một dây chuyền liên tục vẫn có thể làm trầy nhôm nếu trục dính mảnh vụn, nếu trục hỏng tạo ra kiểu tiếp xúc lặp lại, nếu dải bám đường không ổn định, hoặc nếu biên dạng lực căng không phù hợp với vật liệu. Tương tự, một dây chuyền máy cắt dừng vẫn có thể cho ra vật liệu đạt yêu cầu khi sản phẩm ít nhạy cảm về bề mặt và dây chuyền đã được thiết kế và kiểm chứng cho nhiệm vụ đó.
Kết luận thực tế rất đơn giản: máy cắt bay hoặc máy cắt bay bám theo dải bảo vệ tính liên tục của quy trình, trong khi máy nắn phẳng và các cụm xử lý vật liệu vẫn phải bảo vệ bề mặt. Cả hai đều cần thiết.
Máy cắt dừng có còn dùng được cho nhôm không?
Được — tùy thuộc vào yêu cầu dự án. Máy cắt dừng có thể phù hợp khi tốc độ sản xuất vừa phải, tấm dài hơn, yêu cầu bề mặt ngoại quan ít khắt khe, hoặc khi bố trí dây chuyền tách cụm nắn phẳng khỏi chu kỳ cắt. Một bộ tích trữ hoặc vòng đệm chuyên dụng, trong một số cấu hình, có thể giúp tách khâu cắt ở phía sau khỏi hành trình dải ở phía trước. Liệu cách tiếp cận đó có bảo vệ được máy nắn phẳng khỏi gián đoạn hay không phụ thuộc vào bố trí thực tế, hệ điều khiển, dung lượng chứa vật liệu sẵn có và trình tự vận hành; điều này phải được kiểm chứng cho từng dây chuyền cụ thể.
Vì vậy, nên nói rằng nhôm đòi hỏi cao về bề mặt thường ưu tiên giải pháp cắt liên tục, thay vì nói máy cắt dừng là hoàn toàn không thể. Nhà cung cấp nên chứng minh dải sẽ di chuyển qua máy nắn phẳng như thế nào trong sản xuất bình thường, khi chuyển đổi đơn hàng và trong các tình huống không thường xuyên — chứ không chỉ trong một chu kỳ cắt lý tưởng.
Những gì cần kiểm chứng trước khi chọn máy cắt
Một đánh giá kỹ thuật hữu ích nên bắt đầu từ mục tiêu sản xuất đầy đủ thay vì từ một model trong catalogue. Hãy cung cấp cho nhà cung cấp các thông tin sau:
- Hợp kim nhôm, temper, dải độ dày, dải chiều rộng, trọng lượng cuộn và tình trạng bề mặt đầu vào;
- Bề mặt là trần, phủ, chải xước, cán màng hay thuộc loại đòi hỏi cao về ngoại quan khác;
- Chiều dài tấm thành phẩm, phối hợp các chiều dài, dung sai cắt cho phép, yêu cầu đường chéo và tần suất cắt;
- Độ phẳng yêu cầu và mọi tiêu chí nghiệm thu do khách hàng quy định đối với vết hằn, trầy xước hoặc khuyết tật ngoại quan;
- Nhịp sản xuất mong muốn và việc máy nắn phẳng có phải duy trì chuyển động liên tục trong các nhát cắt thông thường hay không;
- Các cấu hình băng tải, xếp chồng, màng bảo vệ và xử lý vật liệu yêu cầu;
- Các cuộn đại diện để chạy thử trước khi nghiệm thu cuối cùng.
Hãy yêu cầu nhà cung cấp giải thích logic đồng bộ giữa bộ mã hóa đo của dây chuyền, máy nắn phẳng, trục kẹp hoặc trục kéo, và máy cắt. Với giải pháp cắt bay hoặc cắt bay bám theo dải, cũng yêu cầu cung cấp biên dạng hành trình, phạm vi vận hành an toàn, kiến trúc điều khiển, và cách dây chuyền phản ứng khi thay đổi tốc độ hoặc chiều dài tấm. Điều này biến yêu cầu chung chung "không có vết hằn trục" thành một thảo luận kỹ thuật có thể kiểm chứng.
Tài liệu tham khảo liên quan của XIONGJIN
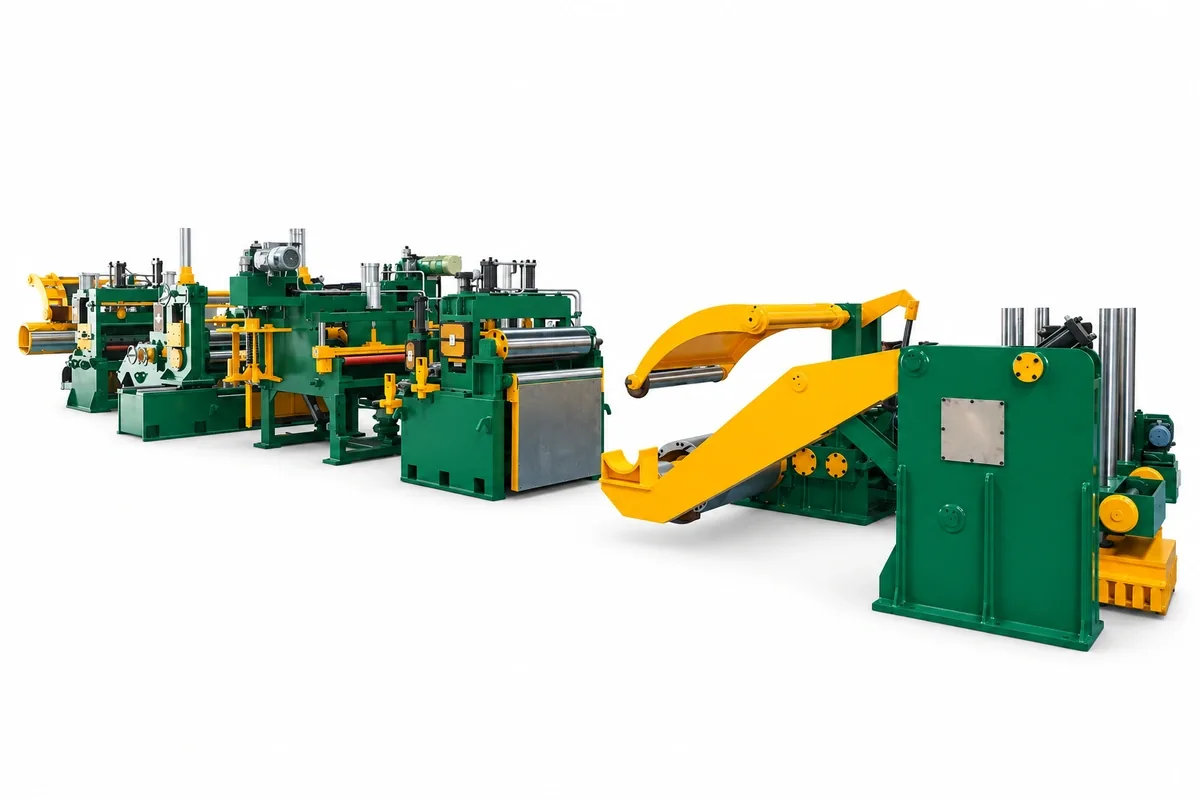
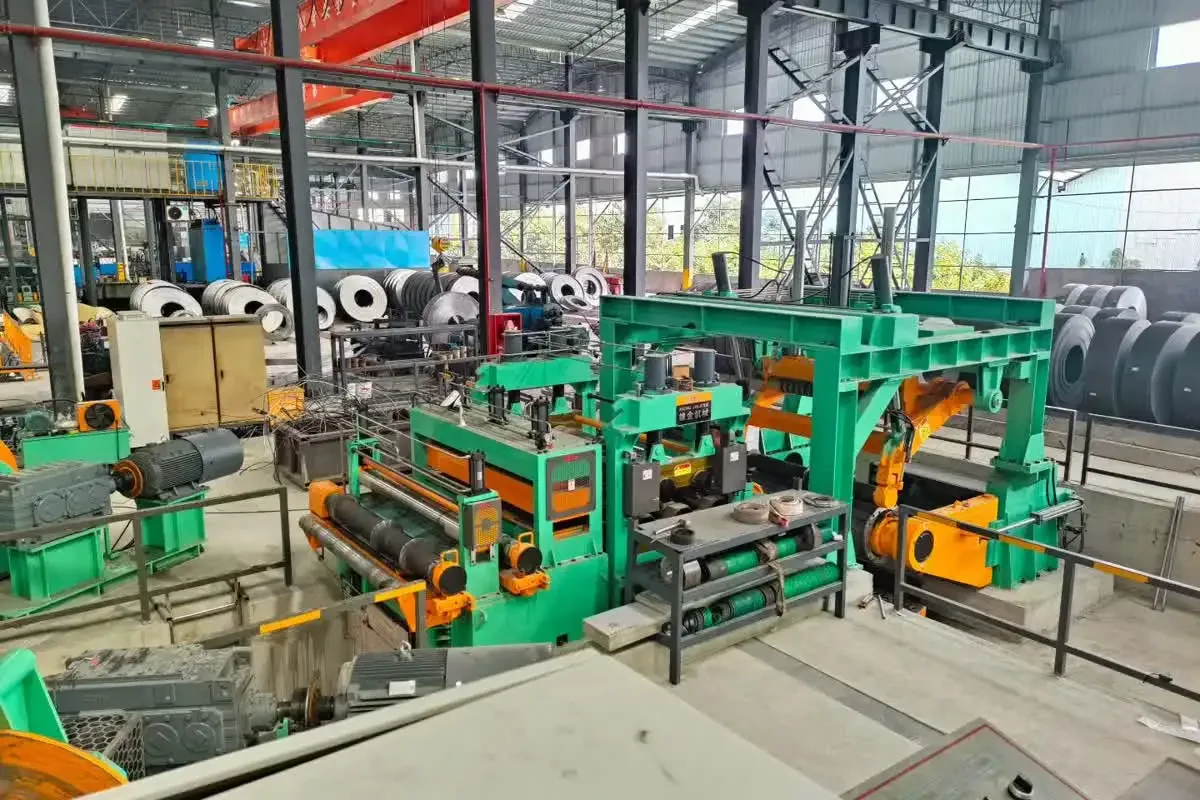
Để tham khảo hình ảnh về sản xuất cắt xả cuộn liên tục, xem dự án máy cắt bay tốc độ cao 1650 của XIONGJIN. Khi vật liệu và yêu cầu bề mặt cho phép cách tiếp cận khác, quy trình cũng có thể được đối chiếu với dây chuyền cắt xả cuộn máy cắt dừng 1650 và dây chuyền cắt xả cuộn máy cắt quay 1650 của XIONGJIN. Các trang này là tài liệu tham khảo về loại thiết bị; mức độ phù hợp cuối cùng phải được xác nhận theo đặc tính cuộn và tấm thành phẩm thực tế.
Kết luận
Với nhôm đòi hỏi cao về bề mặt, mối lo của người dùng là có cơ sở: giữ cho dải chuyển động qua máy nắn phẳng có thể làm giảm một rủi ro chính về vết hằn trục. Máy cắt bay hoặc máy cắt bay bám theo dải thực hiện điều này bằng cách hoàn thành nhát cắt thông thường đồng bộ với hành trình của dải thay vì dừng dải cho mỗi tấm. Tuy nhiên, dây chuyền đúng không được chọn chỉ dựa vào loại máy cắt. Nó phải kết hợp chuyển động liên tục với trục nắn phẳng sạch và phù hợp, lực căng ổn định, đồng bộ chính xác, xử lý vật liệu được bảo vệ, và kiểm chứng trên các cuộn nhôm đại diện.