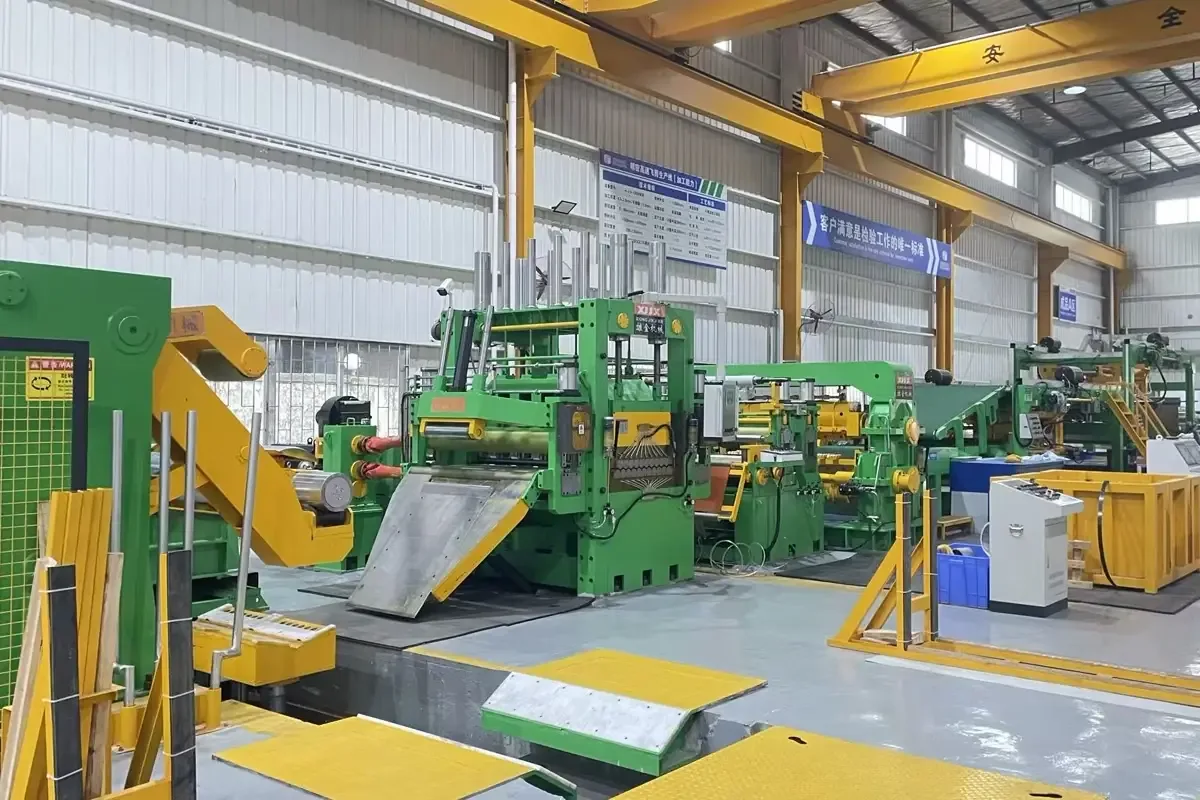
Đối với một trung tâm gia công thép hiện đại, tự động hóa không còn chỉ là cách chạy dây chuyền xử lý cuộn nhanh hơn. Câu hỏi quan trọng hơn là liệu dây chuyền có thể lặp lại một thiết lập đã được kiểm chứng, bảo vệ chất lượng dải, hướng dẫn người vận hành trong các lần chuyển đổi sản phẩm, và lưu giữ thông tin gia công mà khách hàng ngày càng kỳ vọng hay không. Một dây chuyền nhanh nhưng thiếu kỷ luật thiết lập có thể tạo ra nhiều phế liệu, việc sửa chữa lại và rủi ro hơn là giá trị.
Từ góc nhìn của một nhà sản xuất thiết bị xử lý cuộn, chiến lược tự động hóa tốt nhất kết nối thiết kế cơ khí, điều khiển truyền động, cảm biến, hướng dẫn người vận hành và hồ sơ sản xuất. Các chức năng cụ thể phụ thuộc vào vật liệu, chiều rộng, độ dày, khối lượng cuộn, mẫu cắt dải và yêu cầu công đoạn tiếp theo. Những giới hạn ứng dụng đó phải được xác nhận trong giai đoạn thiết kế kỹ thuật; không bao giờ được suy đoán từ một gói tự động hóa chung chung.
Vì sao tự động hóa hiện nay là quyết định kiểm soát quy trình
Các trung tâm gia công và nhà gia công theo đơn thường xử lý nhiều mác thép, chiều rộng và khối lượng đơn hàng trong cùng một tuần. Một dây chuyền xẻ băng có thể chuyển từ cuộn cán nóng khổ rộng sang đơn hàng inox hoặc kim loại màu hẹp hơn. Một dây chuyền cắt xả cuộn có thể chuyển từ đơn hàng sản xuất tiêu chuẩn sang một lô hàng ngắn với yêu cầu độ phẳng hoặc chiều dài khắt khe hơn. Mỗi lần thay đổi đều tạo cơ hội cho cài đặt sai, di chuyển không cần thiết, điều chỉnh không an toàn và những sản phẩm đầu mẻ không đồng nhất.
Tự động hóa tạo ra giá trị khi nó kiểm soát sự biến động tại các điểm quyết định này. Nó nên giúp người vận hành nạp đúng công việc, xác nhận đúng vật liệu, thiết lập dây chuyền an toàn, và nhận biết khi quy trình đang vượt ra khỏi phạm vi dự kiến. Nói cách khác, tự động hóa nên làm cho quy trình đúng trở nên dễ lặp lại hơn.
1. Thiết lập theo công thức (recipe) nên giảm biến động
Một công thức hữu ích không chỉ là một giá trị tốc độ đã lưu. Tùy theo dây chuyền, nó có thể bao gồm mác vật liệu, độ dày và chiều rộng danh nghĩa, mẫu cắt dải mục tiêu, cách sắp xếp dao, thông tin vòng đệm, vị trí dẫn hướng đầu vào, cài đặt đường chuyền, thông số tham chiếu lực căng, thông số máy cuộn lại, cài đặt máy nắn phẳng và thời gian cắt. Công thức nên cung cấp một điểm khởi đầu được kiểm soát, đồng thời vẫn cho phép điều chỉnh kỹ thuật được phép cho phù hợp với đặc tính thực tế của vật liệu.
Đối với xẻ băng, kỷ luật công thức có thể giảm lỗi trong quá trình chuẩn bị dao và vòng đệm. Đối với nắn phẳng và cắt xả cuộn, nó có thể giúp phối hợp các thông số tham chiếu khe hở con lăn, hiệu chuẩn cấp liệu, điều khiển vòng (loop) và trình tự cắt. Công thức cũng nên hiển thị lịch sử sửa đổi và chỉ ra những cài đặt nào cần xác nhận trước khi dây chuyền khởi động. Điều này đặc biệt quan trọng khi người mua gia công các vật liệu có đặc tính khác nhau ngay cả khi độ dày danh nghĩa tương tự.
2. Cảm biến nên bảo vệ quy trình, không chỉ thu thập dữ liệu
Tự động hóa trở nên hữu ích khi các tín hiệu cảm biến dẫn đến quyết định. Đường kính cuộn, vị trí dải, tốc độ dây chuyền, tải trọng truyền động, chiều cao vòng (loop), phản ứng lực căng và hành vi đuôi cuộn đều có thể giúp hệ thống điều khiển phát hiện điều kiện bất thường. Tín hiệu dẫn hướng biên có thể giúp duy trì sự thẳng hàng của dải. Tín hiệu tải trọng và vị trí có thể hỗ trợ di chuyển an toàn hơn cho xe chở cuộn, con lăn kẹp, dẫn hướng và các thiết bị vận chuyển khác.
Câu hỏi thực tế không phải là dây chuyền có bao nhiêu cảm biến. Mà là hệ thống có sử dụng chúng để tạo ra cảnh báo rõ ràng, liên động, dừng có kiểm soát và thông tin chẩn đoán hay không. Người vận hành phải có thể hiểu điều gì đã xảy ra và cần kiểm tra gì tiếp theo. Một giao diện được thiết kế tốt sẽ phân biệt vấn đề vật liệu với vấn đề thiết lập, vấn đề cơ khí và điểm dừng liên quan đến an toàn.
3. Kiểm soát chất lượng phải bao gồm hành vi của dải
Tốc độ dây chuyền chỉ là một phần của năng suất. Một dây chuyền xử lý cuộn còn phải cho ra sản phẩm có thể sử dụng được. Tùy theo ứng dụng, phạm vi chất lượng có thể bao gồm bavia xẻ, tình trạng cạnh, độ cong (camber), hiện tượng cuộn xô lệch (telescoping), độ chặt khi cuộn lại, bảo vệ bề mặt, độ phẳng, chiều dài cắt và độ đồng nhất khi xếp chồng hoặc bó.
Do đó, tự động hóa nên phối hợp tốc độ, lực căng, dẫn hướng, tăng tốc, giảm tốc và dừng lại thay vì tối ưu một giá trị đơn lẻ. Dải mỏng có thể nhạy cảm với độ ổn định lực căng và dẫn hướng biên. Vật liệu nặng hơn hoặc có cường độ cao hơn có thể đòi hỏi lớn hơn về mô-men truyền động, độ cứng máy, phanh và đỡ vật liệu. Máy nắn phẳng có thể cần cách tiếp cận khác với máy nắn thẳng khi vấn đề liên quan đến cong ngang (crossbow), gợn sóng biên (edge wave) hoặc võng giữa (center buckle). Khả năng chính xác về độ dày, mác, tốc độ và độ chính xác vẫn là câu hỏi thiết kế dây chuyền cần được xác nhận.
Vì lý do này, người mua nên hỏi hệ thống điều khiển liên kết các cài đặt quy trình với các kiểm tra chất lượng có thể đo lường như thế nào. Ngay cả khi kiểm tra vẫn một phần thủ công, hồ sơ sản xuất nên giúp dễ dàng liên hệ một khuyết tật với một lô vật liệu, phiên bản công thức, thay đổi thiết lập hoặc quyết định của người vận hành.
4. Chuyển đổi an toàn hơn là một lợi ích năng suất
Tự động hóa chuyển đổi nên giảm tiếp xúc với các công việc vận chuyển có thể tránh được. Các chức năng hữu ích có thể bao gồm nạp cuộn có hướng dẫn, căn giữa tự động, luồn dải có kiểm soát, điều chỉnh dẫn hướng bằng động cơ, định vị đường chuyền theo công thức và logic trạng thái an toàn rõ ràng. Những chức năng này không loại bỏ nhu cầu người vận hành được đào tạo. Chúng giúp người vận hành thực hiện cùng một trình tự một cách nhất quán và giữ người tránh xa các điểm kẹp không cần thiết hoặc thiết bị chuyển động.
An toàn và năng suất nên được thiết kế cùng nhau. Một hệ thống điều khiển buộc người vận hành phải bỏ qua cảnh báo hoặc lặp lại các bước định vị thủ công cuối cùng sẽ mất cả hai lợi ích. Cách tiếp cận tốt hơn kết hợp vùng được che chắn, thông tin trạng thái hiển thị, logic cho phép, điều khiển chạy jog thủ công khi phù hợp và quy trình khôi phục giải thích cách tiếp tục sau một điểm dừng.
5. Truy xuất nguồn gốc biến dữ liệu gia công thành giá trị cho khách hàng
Đối với nhiều trung tâm gia công, đầu ra hữu ích không chỉ là cuộn đã xẻ hay phôi đã cắt. Đó còn là sự tự tin rằng vật liệu đã được gia công theo đúng đơn hàng và có thể được nhận dạng sau này. Một hồ sơ truy xuất nguồn gốc thực tế có thể liên kết ID cuộn đầu vào, thông tin mác hoặc số mẻ (heat), số đơn hàng, phiên bản công thức, người vận hành, cài đặt chính, kết quả kiểm tra và ID cuộn hoặc bó hàng đầu ra.
Thông tin này hỗ trợ đơn hàng lặp lại và phân tích nguyên nhân gốc. Nếu khách hàng báo cáo vấn đề độ phẳng hoặc vấn đề cuộn lại, nhà gia công có thể xem lại lịch sử công việc thực tế thay vì dựa vào trí nhớ. Nếu cùng vật liệu được gia công lại, công thức trước có thể trở thành tài liệu tham khảo thay vì một lối tắt chưa được kiểm chứng. Việc tích hợp với hệ thống ERP hoặc quản lý sản xuất có thể phù hợp, nhưng phạm vi nên khớp với quy trình làm việc thực tế và nhu cầu lưu trữ dữ liệu của nhà gia công.
Những câu hỏi người mua nên đặt ra trước khi chỉ định tự động hóa
Người mua nên hỏi liệu hệ thống đề xuất có thể lưu trữ công thức công việc, quản lý quyền sửa đổi, hỗ trợ điều chỉnh kỹ thuật thủ công, giải thích cảnh báo, ghi lại kiểm tra chất lượng và xuất dữ liệu sản xuất hay không. Họ cũng nên hỏi hệ thống hoạt động thế nào khi điều kiện vật liệu khác với công thức danh nghĩa, người vận hành khôi phục sau điểm dừng ra sao, và chức năng nào là tiêu chuẩn, tùy chọn, hay cần xác nhận ứng dụng.
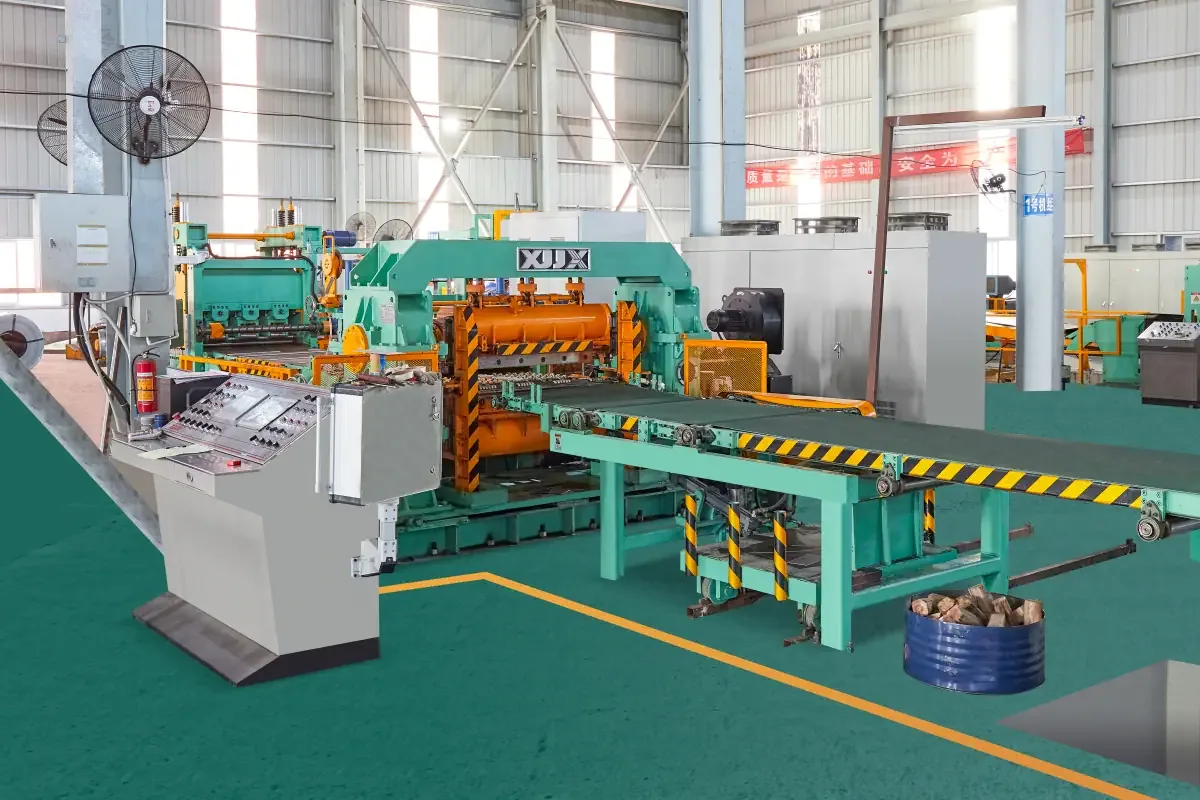
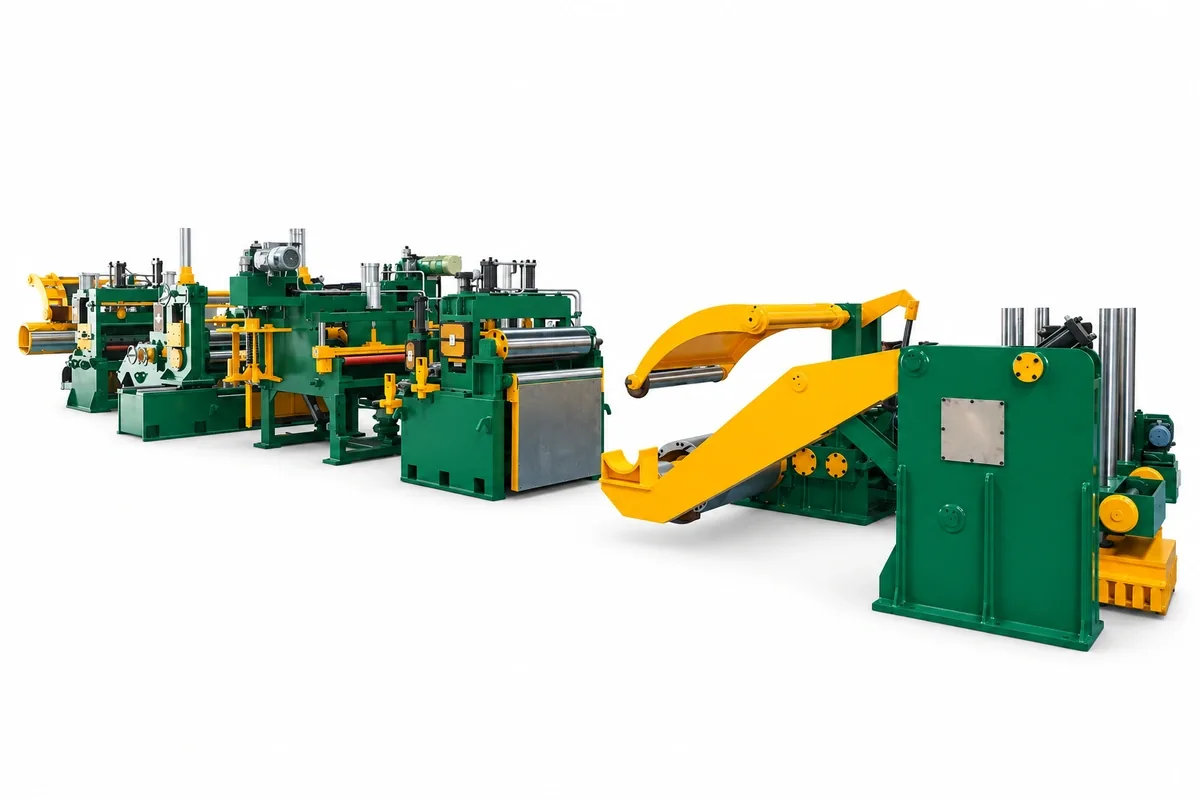
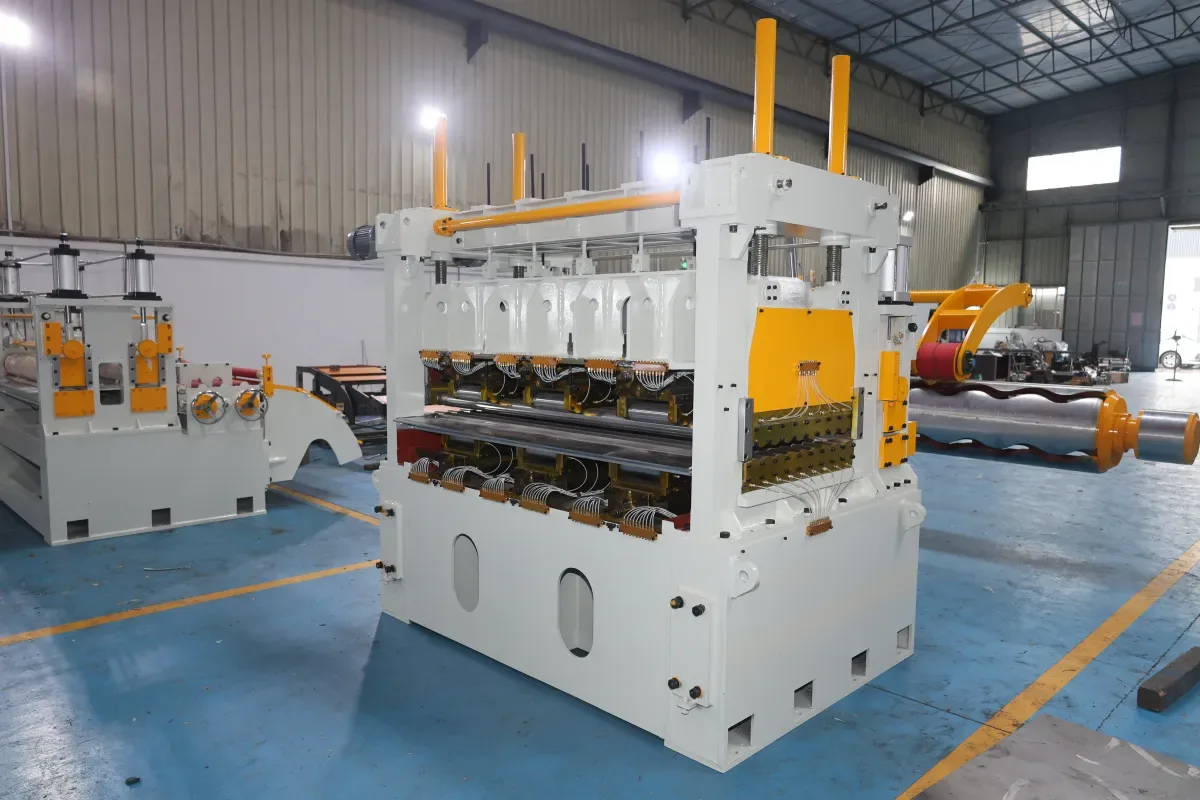
Cũng hữu ích khi xem xét toàn bộ dây chuyền thay vì chỉ tủ điều khiển. Các dự án tham khảo của XIONGJIN — dây chuyền xẻ băng đầu xẻ đôi căng băng, dây chuyền máy cắt bay 1650 và dây chuyền cắt xả cuộn 1850 mm — cho thấy vì sao các thảo luận về tự động hóa nên gắn với bố trí quy trình và cơ cấu sản phẩm thực tế.
Kết luận
Các dự án tự động hóa xử lý cuộn mạnh nhất không bắt đầu bằng lời hứa về tốc độ tối đa. Chúng bắt đầu bằng định nghĩa rõ ràng về khả năng lặp lại, an toàn, chất lượng và luồng thông tin. Thiết lập theo công thức, cảm biến hữu ích, lực căng và dẫn hướng ổn định, chuyển đổi an toàn hơn và hồ sơ sản xuất truy xuất được có thể làm cho dây chuyền dễ vận hành và dễ cải tiến hơn.
Đối với bất kỳ dây chuyền xẻ băng, nắn phẳng hoặc cắt xả cuộn mới hay nâng cấp nào, gói tự động hóa phù hợp phụ thuộc vào phạm vi vật liệu và mục tiêu quy trình của khách hàng. Một đánh giá kỹ thuật chi tiết nên xác nhận các khả năng áp dụng được trước khi lựa chọn thiết bị và trước khi đặt kỳ vọng hiệu năng.